
Cintrage d’un tube rond en acier, méthodes et erreurs
 Valentine
•
9 septembre 2026
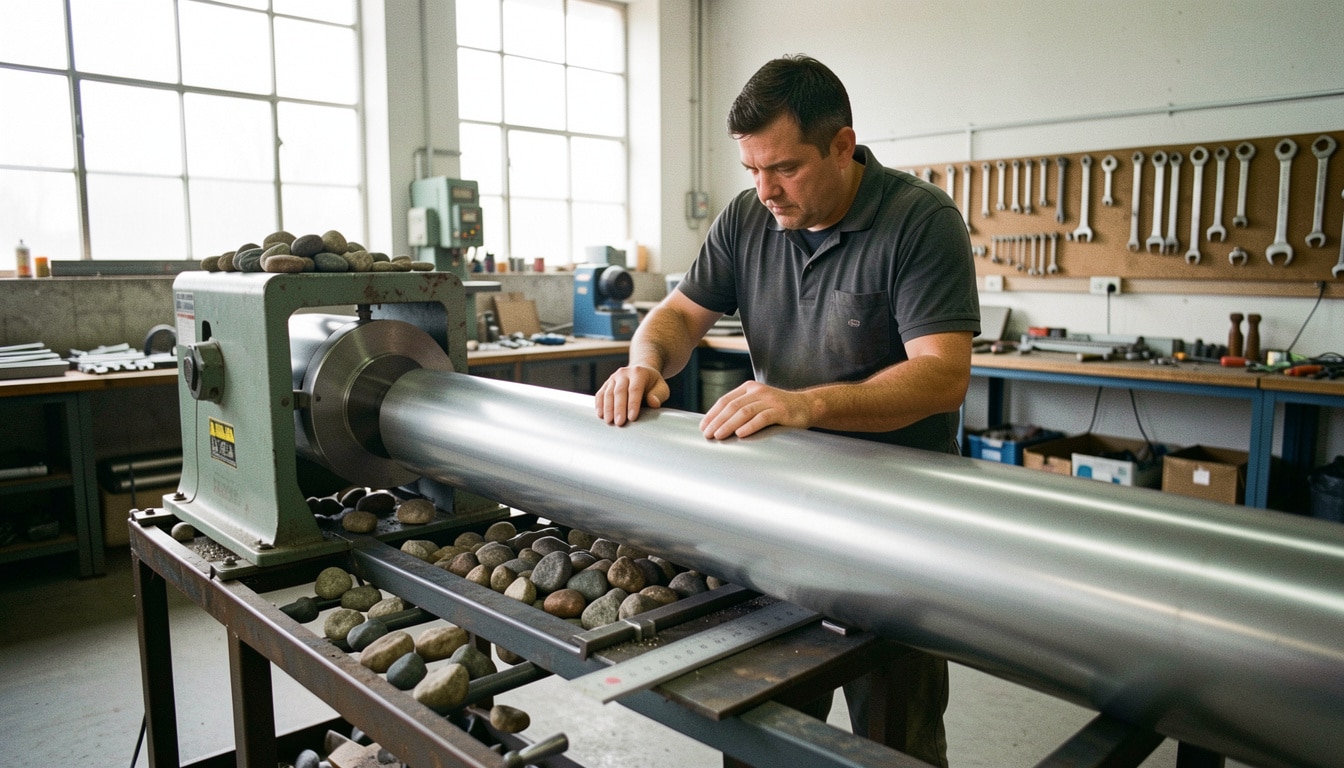
Le travail du métal demande à la fois méthode, précision et bon sens. Avant de chercher à courber une pièce, il faut comprendre ce qui se passe dans la matière, et pourquoi un résultat propre dépend autant du geste que de la préparation. Dans ce guide, le lecteur découvre les bases du cintrage rond acier, avec une approche claire, pratique et accessible. L’objectif est d’expliquer les principes, les limites et les bons réflexes pour obtenir une forme régulière sans abîmer le tube. Nous verrons aussi comment choisir le bon outillage, anticiper les défauts et adapter la méthode selon le projet.
Au fil de ces conseils, vous allez voir qu’un bon résultat ne tient pas seulement à la force appliquée, mais à la manière de guider le tube, de mesurer chaque partie et de contrôler la droite avant l’opération. Un atelier bien préparé, même modeste, permet souvent de gagner du temps et d’éviter une reprise coûteuse, parfois dès 18 à 25 euros de matière perdue sur une petite série. En 2026, cette logique reste essentielle pour sécuriser le cintrage rond acier et obtenir une courbe nette, durable et cohérente avec votre conception.
Comprendre ce qu’est le cintrage d’un tube rond
Définition simple et usages concrets
Le cintrage d’un tube consiste à lui donner une courbe progressive sans rompre sa structure. Sur un tube en acier, la zone extérieure s’étire tandis que l’intérieur se comprime, ce qui explique la difficulté de l’opération. Dans la pratique, cette technique sert en serrurerie, en mobilier métallique ou pour une structure sur mesure. On l’utilise pour un garde-corps, un arceau, un pied de table ou une rampe. L’intérêt d’une courbe régulière est simple : elle donne une forme propre, évite les cassures visuelles et facilite l’assemblage final.
- Le tube garde une section exploitable malgré la courbure.
- L’acier supporte bien la déformation si la méthode est adaptée.
- Le cintrage répond à des besoins décoratifs, fonctionnels et structurels.
- Une utilisation correcte limite les reprises et les défauts visibles.
Cintrage, pliage et formage: ce qui change vraiment
Le cintrage ne doit pas être confondu avec le pliage, qui crée un angle plus net, ni avec le formage, plus large et plus libre. Ici, le tube doit suivre une trajectoire continue, sans rupture de ligne. C’est une différence essentielle pour l’acier, car la contrainte mécanique n’est pas la même. Une bonne technique de cintrage cherche donc à répartir l’effort sur toute la longueur utile du tube, afin de conserver une forme régulière et une lecture visuelle homogène.
Les contraintes du métal et le bon rayon de courbure
Pourquoi la matière se déforme différemment selon le rayon
Quand le rayon devient trop court, le tube en acier se déforme plus vite qu’il ne se courbe. La matière n’aime pas les changements brusques, surtout si la paroi est fine. Un rayon adapté répartit l’effort sur la longueur utile du tube et réduit la tension dans les fibres. Par exemple, sur un tube de 30 millimètres de diamètre avec 2 millimètres d’épaisseur, un rayon trop serré provoque souvent une ovalisation visible dès les premiers degrés. L’idée est donc de limiter la contrainte au lieu de la concentrer dans un seul point.
| Diamètre du tube | Effet d’un rayon trop serré |
|---|---|
| 20 mm | Déformation rapide de la paroi intérieure |
| 30 mm | Ovalisation plus marquée si l’épaisseur est faible |
| 40 mm | Effort plus élevé, mais meilleure tenue si le rayon est large |
Le repère utile consiste à vérifier que la paroi reste stable sur toute la courbe. Une épaisseur plus forte aide, mais elle ne supprime pas le risque de déformation. Sur un tube acier de petit diamètre, le rayon doit souvent rester généreux pour éviter l’écrasement et préserver l’intérieur de la section.
Les signes d’un rayon mal choisi
Un mauvais choix de rayon se voit presque toujours avant la fin de l’opération. Vous pouvez observer un aplatissement progressif, une torsion légère, une fissure au bord extérieur ou une section qui perd sa régularité. Voici les principaux risques mécaniques à surveiller : aplatissement, fissure, torsion, retour élastique. Sur un tube acier, un rayon trop court peut aussi faire apparaître une ovalisation de 2 à 4 millimètres sur une petite section, ce qui suffit à gêner un assemblage précis.
- Aplatissement de la courbe sur la zone comprimée.
- Fissure sur la partie extérieure si la matière fatigue.
- Torsion involontaire du tube pendant l’effort.
- Retour élastique plus fort que prévu après relâchement.
Quelles méthodes pour cintrer un tube rond en acier ?
La cintreuse et ses variantes les plus utiles
La cintreuse reste la méthode la plus fiable pour un tube en acier quand on cherche de la répétabilité. Selon le modèle, elle travaille avec un galet, un mandrin ou un système de roulage qui accompagne la courbe. En atelier, cette méthode permet de mieux contrôler le geste et d’obtenir une trajectoire stable. Le cintrage devient alors plus prévisible, surtout si le tube doit respecter une cote précise ou être reproduit plusieurs fois dans un même projet.
- Cintrage à froid pour garder une bonne précision.
- Cintrage à chaud pour assouplir certaines matières plus récalcitrantes.
- Utilisation d’une cintreuse manuelle pour les petites séries.
- Utilisation d’une cintreuse hydraulique pour réduire l’effort.
- Roulage avec galet ou mandrin pour guider la forme.
| Méthode | Avantage principal |
|---|---|
| Cintreuse manuelle | Simple et économique |
| Cintreuse hydraulique | Moins d’effort, meilleure régularité |
| Mandrin | Très bon maintien du tube |
Cintrer sans machine: ce qui reste possible
Sans machine, un cintrage reste possible sur de faibles longueurs, avec un gabarit bien préparé et un contrôle attentif. C’est utile pour un petit atelier ou une réparation ponctuelle, mais la précision dépend alors beaucoup de l’expérience. Le tube en acier doit être maintenu fermement, puis guidé progressivement pour éviter les écarts. Cette méthode convient surtout quand la demande n’exige pas une répétition parfaite, mais elle atteint vite ses limites sur des diamètres plus importants.
Préparer correctement la pièce avant de la courber
Mesurer, marquer et vérifier avant de commencer
Avant de cintrer, chaque pièce doit être mesurée avec soin. La longueur utile, la partie à courber et la zone droite restante doivent être contrôlées au millimètre près pour éviter une erreur de fabrication. Un marquage clair aide à conserver le bon sens de courbure, surtout si le tube doit s’intégrer dans une conception déjà définie. Dans un atelier, cette préparation paraît simple, mais elle reste indispensable pour gagner en précision et éviter une reprise après coup.
- Vérifier la longueur totale de la pièce avant toute coupe.
- Repérer la partie à cintrer avec un marquage net.
- Contrôler la droite du tube sur toute sa portée.
- Mesurer l’axe de travail au millimètre.
- Inspecter l’état de surface avant l’opération.
Les détails de préparation qui évitent les erreurs
Une pièce bien préparée se travaille mieux, tout simplement. Nettoyez la surface, vérifiez que le tube acier n’est ni écrasé ni déjà tordu, puis placez des repères visibles sur la longueur concernée. Si vous devez réaliser une pièce symétrique, comparez les deux côtés avant de lancer l’opération. Cette étape de conception pratique évite souvent une erreur de sens, surtout lorsque la partie cintrée doit rejoindre une autre partie droite avec une tolérance faible.
Réussir le cintrage sans écraser ni fissurer
Les causes des défauts les plus fréquents
Les défauts apparaissent souvent quand le tube acier est trop serré, mal guidé ou insuffisamment soutenu à l’intérieur. L’écrasement vient d’un appui mal réparti, tandis que la fissure survient quand la matière est trop sollicitée sur la face extérieure. Le sable, placé à l’intérieur, peut aider à stabiliser la section et à mieux répartir l’effort. Sur une chute d’essai, il est utile de tester le geste avant de travailler la pièce finale, surtout si vous devez cintrer plusieurs éléments identiques.
- Maintenir le tube sans jeu excessif pour éviter l’écrasement.
- Répartir l’effort à l’intérieur avec un remplissage adapté.
- Limiter la vitesse pour prévenir l’ovalisation.
- Contrôler la chute d’essai avant la pièce définitive.
Les bonnes pratiques pour protéger la forme du tube
Pour cintrer proprement, il faut serrer le tube sans le marquer, puis garder un appui constant pendant toute l’opération. Le sable sec, bien tassé à l’intérieur, aide à soutenir la paroi et réduit le risque d’ovalisation. Si la chute de test montre une déformation, ajustez le rayon ou la pression avant de poursuivre. Cette méthode simple permet souvent d’éviter un écrasement brutal et de préserver une courbe régulière sur toute la longueur travaillée.
Choisir entre cintrage à froid et à chaud
Quand le cintrage à froid reste le meilleur choix
Le cintrage à froid convient très bien quand la précision compte davantage que la vitesse. Cette technique conserve mieux les dimensions du tube en acier et limite les risques liés à la chauffe. Elle reste idéale pour un projet de mobilier, de serrurerie ou de petite structure, où la matière doit garder une finition nette. Le coût est aussi souvent plus faible, car il n’exige pas d’intervention thermique ni de reprise de surface après refroidissement.
- Meilleure précision sur la forme finale.
- Moins de coût d’énergie et de préparation.
- Moins de matière altérée par la chaleur.
- Utilisation simple pour les tubes courants.
| Approche | Risques principaux |
|---|---|
| À froid | Effort plus élevé, mais meilleure maîtrise |
| À chaud | Déformation de surface et surchauffe possible |
Dans quels cas la chauffe peut aider
La chauffe devient utile quand le métal oppose trop de résistance ou quand le rayon demandé est plus grand et plus difficile à obtenir à froid. Sur une matière plus épaisse, la technique à chaud peut faciliter le mouvement et réduire l’effort manuel. Mais elle demande un vrai contrôle, car un acier trop chauffé peut devenir irrégulier, perdre en qualité de surface ou se déformer davantage. Cette utilisation doit donc rester mesurée et adaptée au besoin réel.
Conseils de terrain pour obtenir un résultat propre
Les réflexes d’atelier qui font la différence
Dans l’atelier, les bons réflexes font gagner du temps et améliorent la précision. Un tube bien positionné dans le gabarit, une pression progressive et un contrôle visuel régulier changent tout. Il faut aussi vérifier la symétrie du projet avant de valider la pièce finale. Pour un tube rond en acier, le maintien doit rester stable, car un léger déplacement suffit à donner une courbe irrégulière. Ces habitudes simples donnent souvent un résultat plus propre qu’un geste trop rapide.
- Préparer un gabarit avant de commencer le cintrage.
- Contrôler la précision à chaque étape de la courbe.
- Réaliser un essai sur une chute avant la pièce finale.
- Donner une pression progressive plutôt qu’un effort brutal.
- Vérifier la régularité avant de valider le projet.
Vérifier la régularité et corriger les écarts
Une fois le tube cintré, posez-le sur un gabarit pour vérifier l’alignement et la régularité de la forme. Si un écart apparaît, corrigez-le immédiatement plutôt que de forcer davantage plus tard. Cette étape de contrôle final permet de donner au projet une finition propre et un aspect cohérent. Dans un atelier, c’est souvent ce dernier regard qui distingue une pièce acceptable d’une pièce vraiment réussie, surtout quand le cintrage doit s’intégrer à un ensemble sur mesure.
FAQ – Questions fréquentes sur le cintrage d’un tube rond en acier
Peut-on cintrer un tube rond en acier sans machine ?
Oui, mais seulement pour certains usages simples et avec un bon contrôle. Sans cintreuse, le tube en acier doit être guidé avec prudence, souvent sur un gabarit. La précision dépend alors beaucoup de votre geste et de la longueur à courber.
Quel est le rôle du sable dans certaines méthodes ?
Le sable sert à soutenir l’intérieur du tube pendant le cintrage. Il réduit l’écrasement, limite l’ovalisation et aide à garder une section plus stable, surtout quand la paroi est sensible ou que le rayon est serré.
Comment savoir si le rayon choisi est trop serré ?
Si le tube marque, s’aplatit ou montre une tension visible sur l’extérieur, le rayon est probablement trop faible. Une cintreuse bien réglée et un essai sur chute permettent de vérifier ce point avant d’abîmer la pièce.
Pourquoi un tube s’aplatit-il pendant le cintrage ?
L’aplatissement vient souvent d’un manque de soutien intérieur, d’un serrage excessif ou d’une mauvaise méthode. L’ovalisation apparaît alors parce que le tube ne répartit plus correctement la contrainte sur toute sa section.
Faut-il privilégier le froid ou la chauffe selon le projet ?
Le froid reste préférable pour la précision et la stabilité, tandis que la chauffe peut aider sur une matière plus résistante ou un grand rayon. Le bon choix dépend donc de l’utilisation, du coût accepté et du niveau de finition attendu.

Vous aimerez aussi
 Industrie

 Industrie
 Industrie
 Industrie